全国咨询热线:
全国咨询热线:
化工原料钢板仓系统 | 防爆防腐安全存储专家
在化工行业中,原料的储存不仅是生产流程中的关键环节,更是关系到安全生产和环境治理的重要因素。
由于化工原料种类繁多、性质复杂(如易燃、易爆、腐蚀性强等),对仓储系统提出了极高的要求。
化工原料钢板仓系统作为现代工业仓储解决方案的重要组成部分,凭借其高强度、防爆、防腐、密封性好等优势,
正逐步成为化工企业首选的存储方式。本文将详细介绍化工原料钢板仓系统的结构特点、技术优势及应用实践,助您打造安全、环保、高效的化工原料仓储体系。
一、化工原料仓储面临的挑战
易燃易爆风险高
如甲醇、苯类、丙烯腈等化工原料具有挥发性和可燃性,普通仓库难以满足防爆标准。
强腐蚀性物质多
硫酸、盐酸、氢氟酸等化学品对传统建筑材料具有极强腐蚀性,常规储罐容易老化、渗漏。
温湿度控制难度大
某些原料对温度敏感,需配备恒温恒湿系统以防止变质或反应。
环保排放要求严格
挥发性有机物(VOCs)需进行密闭收集与处理,避免环境污染。
二、化工原料钢板仓系统的核心优势
1. 高强度结构设计
采用优质碳钢或不锈钢材质,结合波纹结构增强抗压强度,适用于各种恶劣环境条件。
2. 防爆安全防护
配备防爆型通风系统,防止气体积聚引发爆炸;
内部设置惰化保护系统(如氮气封存),降低氧气浓度;
可选配可燃气体检测报警装置,实时监控安全隐患。
3. 多重防腐工艺
表面处理:热镀锌+环氧富锌底漆+聚氨酯面漆;
内衬材料:可根据物料特性选用玻璃钢内衬、不锈钢内胆或喷涂耐腐蚀涂层;
密封性能优异,有效隔绝外界湿气和腐蚀介质。
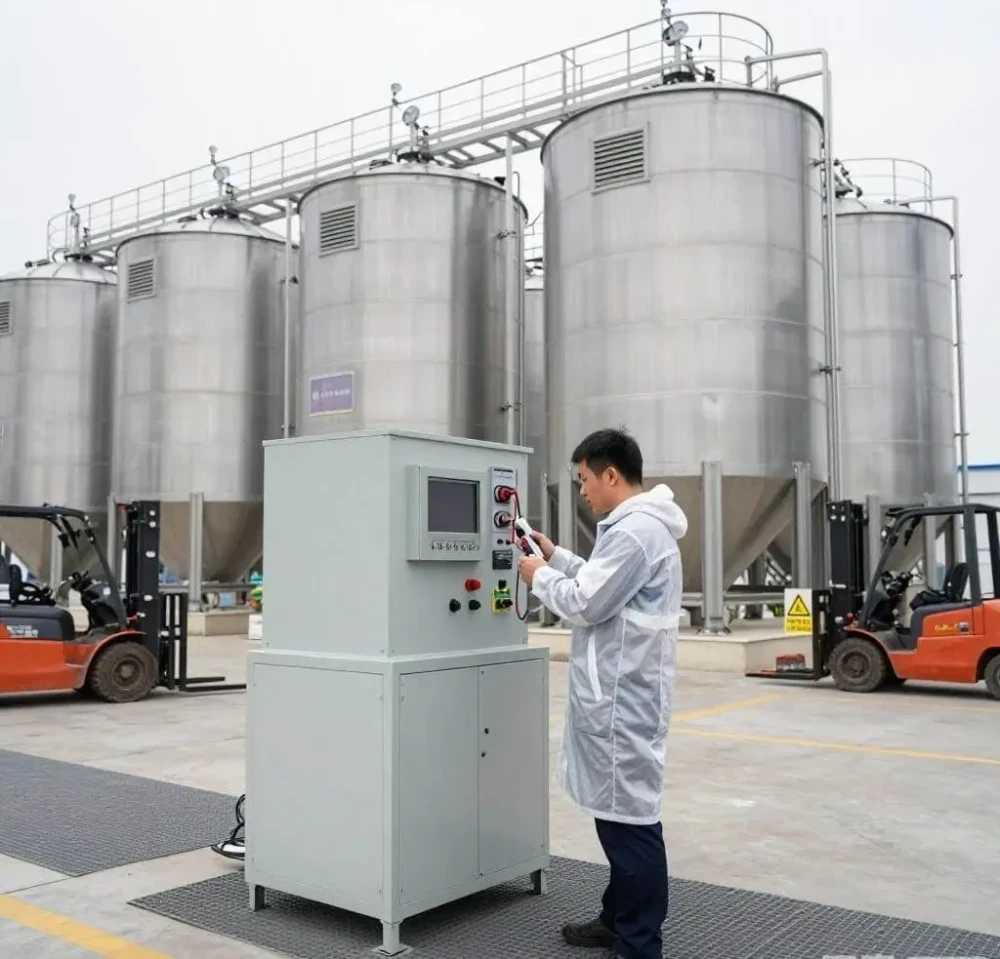
4. 智能控制系统
实时监测料位、温度、压力变化;
支持远程控制与预警功能;
可接入工厂DCS系统,实现智能化管理。
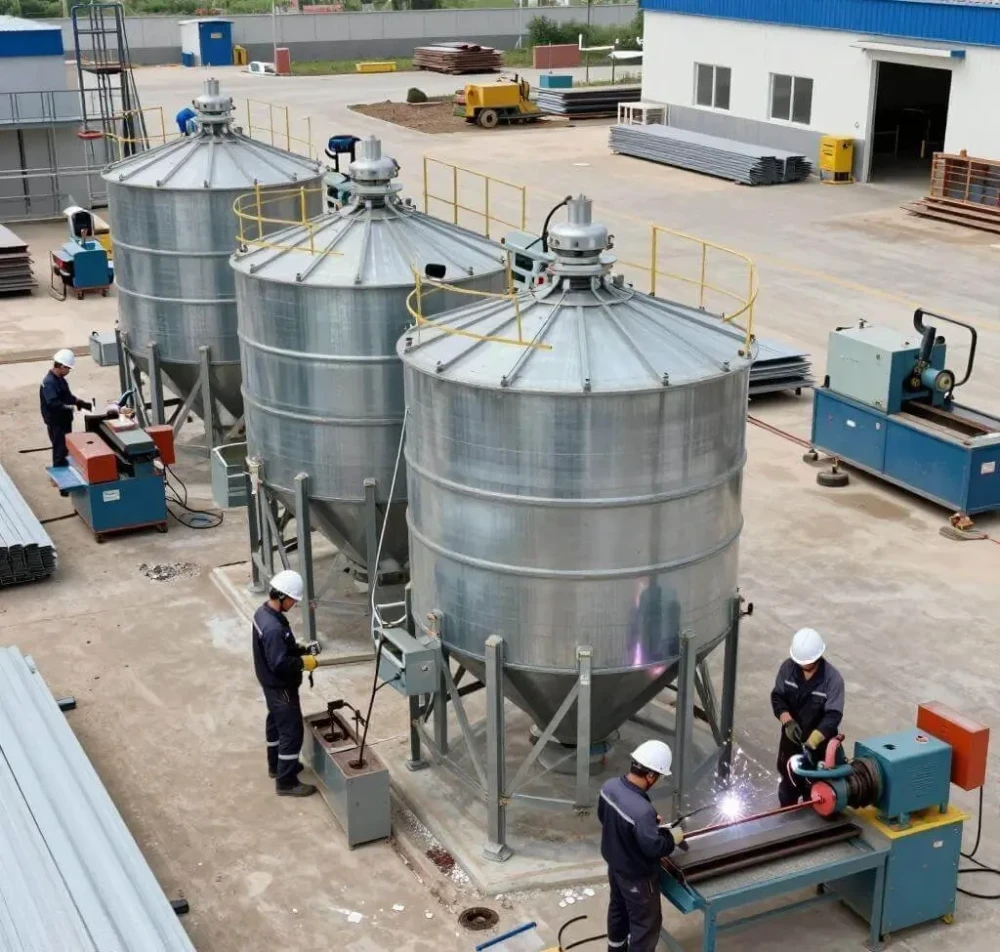
5. 模块化安装,灵活扩展
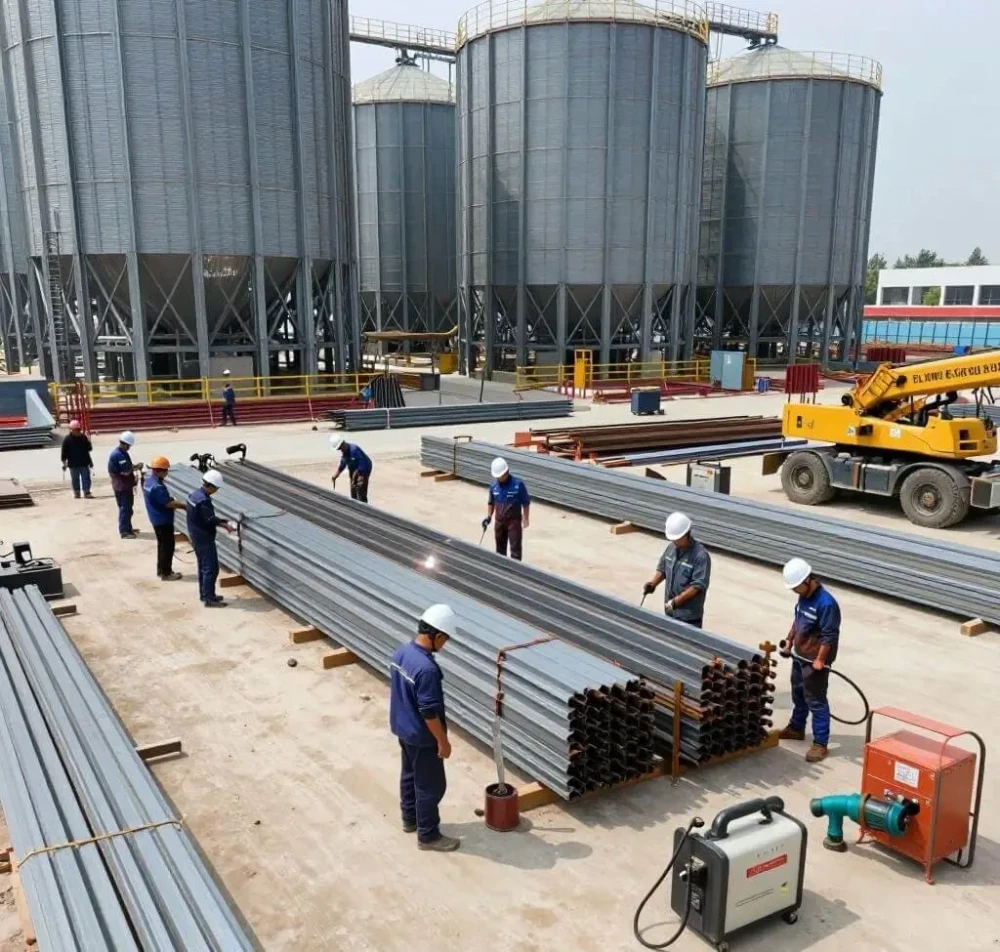
工厂预制+现场组装,施工周期短;
可根据产能扩建需求增加仓体数量或容量;
易于搬迁与重复利用。
三、典型应用场景
应用领域 储存物料示例 技术要求
石油化工 苯类、甲醇、液氯 防爆、密封、防腐
精细化工 染料、树脂、溶剂 温控、防潮、低挥发
医药中间体 各类有机合成原料 高洁净度、防交叉污染
危险废物处理 废酸、废碱、污泥 耐腐蚀、防泄漏
四、成功案例分享
案例一:某大型石化企业原料钢板仓项目
项目内容:建设6座直径8米、高度20米的化工原料钢板仓,用于储存甲醇、苯乙烯等危险品。
技术方案:
采用热镀锌+双组分防腐涂料处理;
配置氮气保护系统与可燃气体报警装置;
安装智能料位计与远程监控平台。
成果:运行一年无泄漏事故,VOCs排放达标,客户满意度高。
案例二:某医药企业中间体专用仓
项目内容:定制两座洁净型钢板仓,用于存放高纯度医药中间体。
技术方案:
内壁喷涂食品级环氧树脂;
配备恒温除湿系统;
实现自动投料与数据联网。
成果:原料质量稳定,车间环境显著改善。
五、为什么选择我们的化工原料钢板仓系统?
专业资质齐全:具备化工储运工程设计与施工资质
丰富行业经验:服务石油、化工、医药等行业百余家客户
定制化能力强:可根据物料特性、场地限制进行个性化设计
一站式服务:从设计、制造、安装到运维全程支持
售后服务完善:提供定期巡检、维护保养和技术升级服务
随着国家对危化品安全管理的日益重视,传统的仓储方式已无法满足现代化工企业的高标准需求。化工原料钢板仓系统以其防爆、
防腐、智能、高效等核心优势,正在成为化工行业安全存储的新标杆。
如果您正在寻找一套安全可靠、合规耐用的化工原料仓储解决方案,欢迎联系我们的专业团队,为您提供量身定制的服务!
Copyright © 2025-2026 All Rights Reserved. 备案号:京ICP备20001349号-16
服务热线