全国咨询热线:
全国咨询热线:
探秘“钢铁缝合线”:钢板仓制作焊接工艺常见缺陷分析及最新无损检测标准要求
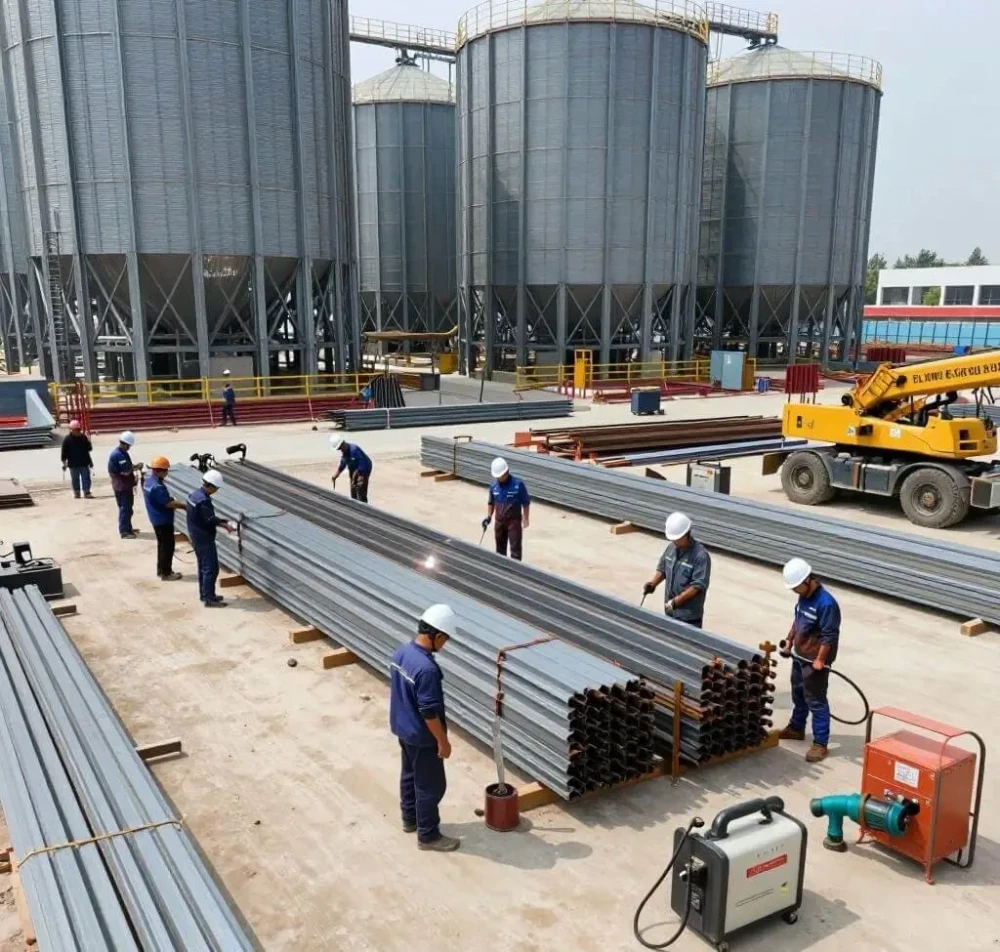
在煤炭、水泥、粮食等大宗散货的存储领域,大型钢板仓犹如矗立在工业区内的“钢铁巨胃”。然而,支撑起这庞大身躯的,并非整块钢板,而是一道道绵延数百甚至数千米的焊缝。
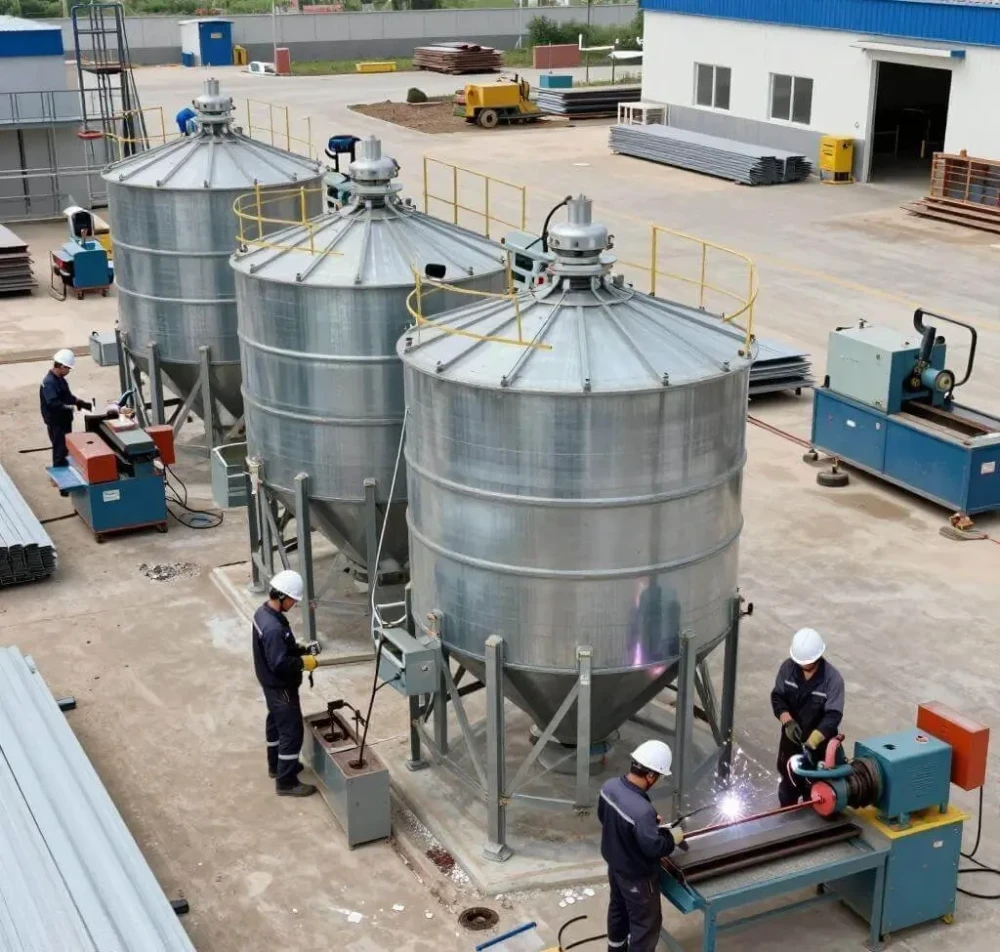
在钢板仓制作过程中,焊接工艺就是连接仓体的“缝合线”,其质量直接决定了筒仓的抗压强度与使用寿命。面对动辄万吨级的物料侧压力与极端天气的考验,任何微小的焊接瑕疵都可能演变为灾难性的结构失效。
因此,深入开展常见缺陷分析,并严格执行最新无损检测标准要求,已成为现代仓储装备制造不可逾越的安全红线。
一、 抽丝剥茧:钢板仓制作焊接工艺常见缺陷分析
在钢板仓制作的施工现场,受环境、材料、人为等多重因素交织影响,焊接工艺中极易滋生各类缺陷。进行精准的常见缺陷分析,是“对症下药”的前提。
首当其冲的是裂纹,这被称为焊接结构中的“癌症”。在厚板焊接或高强钢(如Q355B)应用中,若预热温度不足或层间温度控制不当,极易在热影响区产生冷裂纹;而焊材中硫、磷杂质超标,则可能引发结晶热裂纹。裂纹尖端会产生极高的应力集中,在交变载荷下迅速扩展,最终导致仓体撕裂。
其次是气孔与夹渣。当焊条受潮、保护气体纯度不够或坡口清理不彻底时,熔池在凝固过程中来不及逸出气体或熔渣,便会形成内部空洞。这些缺陷虽不如裂纹致命,但会大幅削弱焊缝的有效承载截面积,降低结构的疲劳强度。
此外,未焊透与未熔合是潜伏的“隐形杀手”。在钢板仓制作的打底焊或厚板多层多道焊中,若焊接电流过小、运条角度不当或焊接速度过快,会导致母材与焊缝金属未能完全融合。这种面状缺陷在常规检测中极易被漏检,却在受力时成为最脆弱的撕裂源。
最后是咬边与焊瘤等表面缺陷。咬边多因电流过大或电弧过长引起,会在母材表面形成沟槽,造成严重的局部应力集中;而焊瘤不仅影响外观,更可能掩盖其下方的未熔合缺陷,给后期的安全评估带来干扰。
二、 明察秋毫:最新无损检测标准要求的深度解读
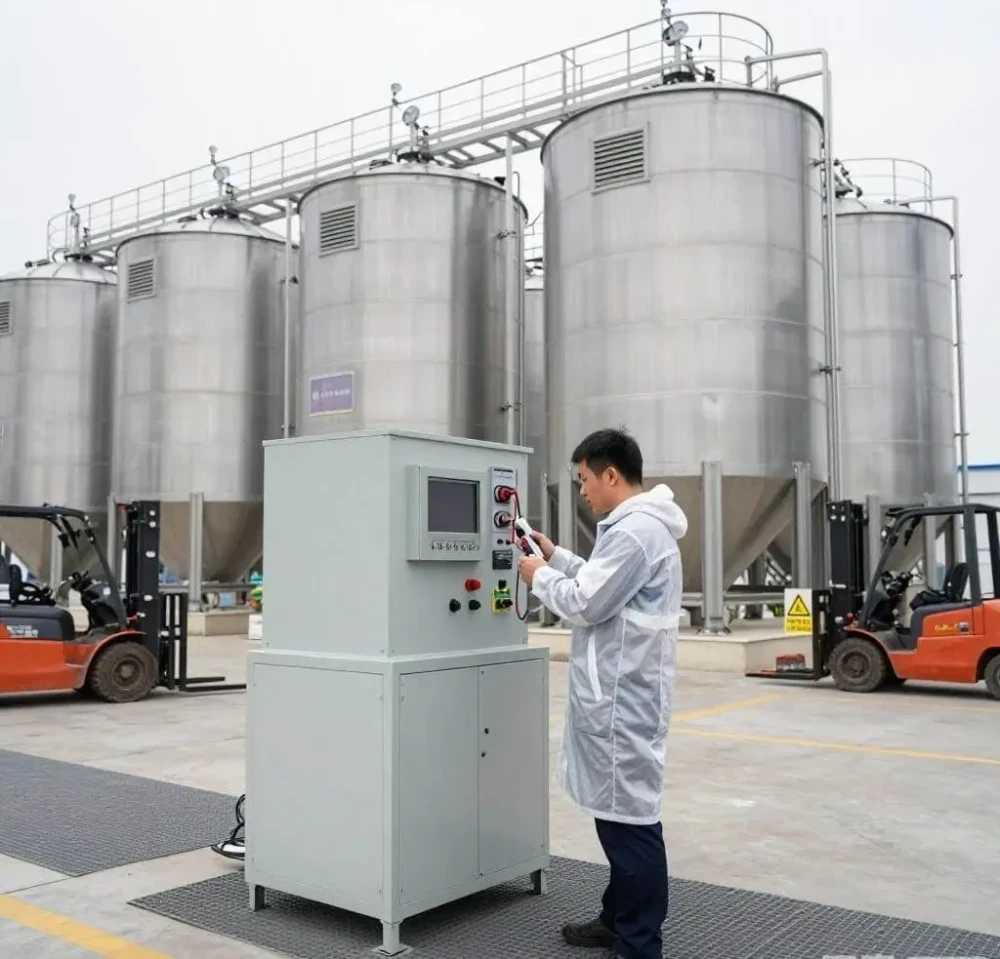
如果说缺陷分析是“病理诊断”,那么无损检测(NDT)就是“医学影像”。随着行业技术的迭代,最新无损检测标准要求正向着更高精度、更全维度的方向演进。
在钢板仓制作领域,现行的检测依据主要参照《立式圆筒形钢制焊接储罐施工规范》(GB 50128)、《钢结构焊接规范》(GB 50661)以及《承压设备无损检测》(NB/T 47013)等权威标准。
近年来,这些标准在修订中对检测比例和合格级别提出了更为严苛的要求。
在射线检测(RT)与常规超声波检测(UT)方面,最新无损检测标准要求明确规定,对于承受高拉应力的仓底边缘板对接焊缝、仓壁与底圈的角焊缝等关键受力节点,必须实现100%无损检测,且合格级别往往被提升至Ⅱ级甚至Ⅰ级。同时,标准对底片评定和波形分析的规范性进行了细化,严打“人情探伤”与“漏判误判”。
更值得关注的是,相控阵超声检测(PAUT)和衍射时差法(TOFD)等先进技术已被正式纳入最新无损检测标准要求体系。相较于传统UT,PAUT能够生成直观的焊缝截面扇形扫描图,对未熔合、裂纹等面状缺陷的检出率和定量精度实现了质的飞跃;而TOFD技术则在厚板焊缝的内部缺陷测高方面展现出无可替代的优势。在大型钢板仓制作的EPC总包项目中,采用“PAUT+TOFD”替代部分传统RT,不仅大幅提高了检测效率,更消除了射线辐射的安全隐患,成为行业推崇的新常态。
三、 防患未然:构建焊接质量的全生命周期管控闭环
面对复杂的常见缺陷分析结果与严苛的最新无损检测标准要求,钢板仓制作企业必须构建“防患于未然”的质量管控闭环。
在焊前准备阶段,必须严格执行焊接工艺评定(WPS),确保“有法可依”;对焊工进行资质审查与专项培训,杜绝“无证上岗”。在施焊过程中,要利用物联网技术对焊接电流、电压、层间温度等关键参数进行实时监控与数据追溯,将人为失误降至最低。在焊后检验环节,不仅要落实100%的外观检查,更要严格按照最新无损检测标准要求出具具有CMA/CNAS资质的第三方检测报告,确保每一条焊缝都经得起时间的检验。
万丈高楼平地起,千秋基业在毫厘。在钢板仓制作这项精密与粗放并存的系统工程中,焊接工艺的优劣直接定义了产品的生命长度。通过透彻的常见缺陷分析找准痛点,依托最新无损检测标准要求守住底线,不仅是对工程质量的敬畏,更是对客户资产与生命安全的庄严承诺。唯有将“匠心”注入每一道焊缝,方能让钢铁巨仓在岁月的洗礼中坚如磐石。
Copyright © 2025-2026 All Rights Reserved. 备案号:京ICP备20001349号-16
服务热线