全国咨询热线:
全国咨询热线:
化工行业防腐钢板仓制作安装材料及工艺选择
在化工生产中,物料储存环节往往是最容易被忽视却又最不能出错的环节。酸碱介质、有机溶剂、高盐溶液……这些"脾气暴躁"的化工原料,
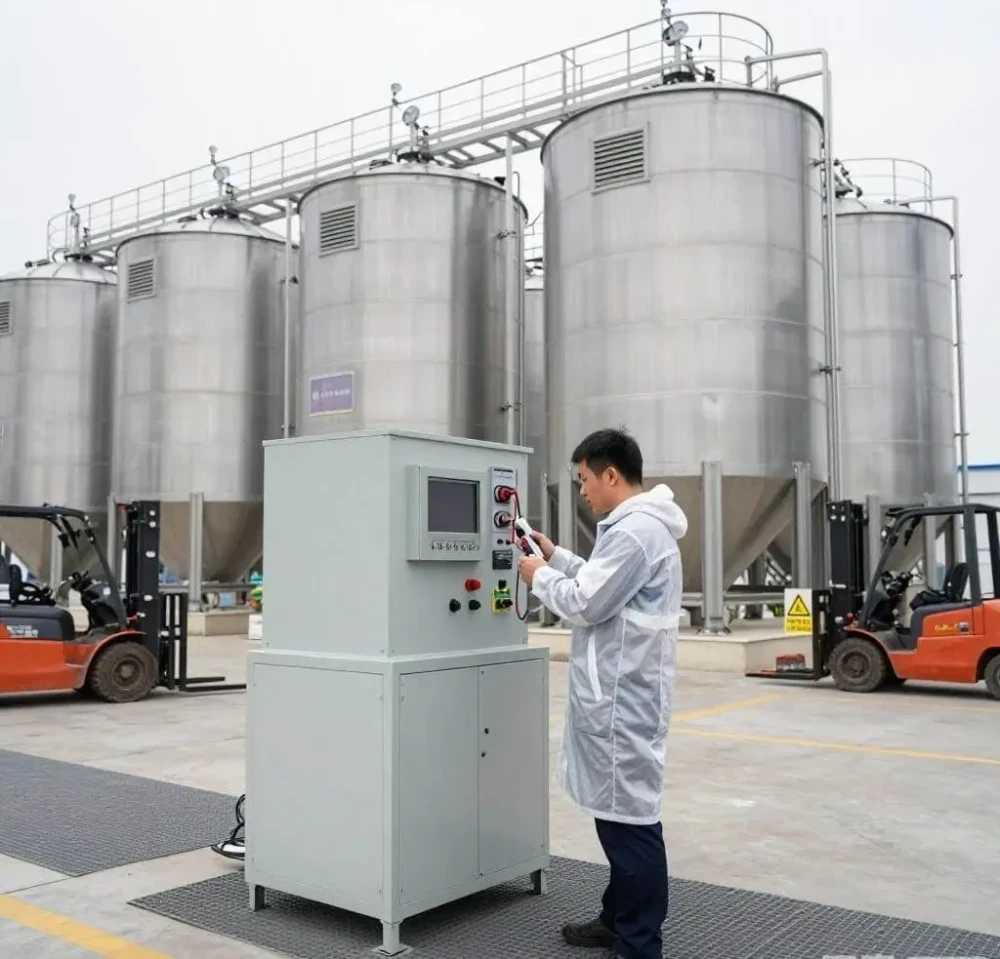
对储存容器的耐腐蚀性能提出了极为苛刻的要求。防腐钢板仓凭借其结构强度高、施工周期短、维护成本可控等优势,已成为化工行业物料储存的主流方案之一。
然而,材料选错、工艺不当导致的仓体腐蚀穿孔、介质泄漏事故仍时有发生。如何科学地进行防腐钢板仓的制作安装材料及工艺选择,是每一位工程技术人员必须直面的课题。
一、材料选择:从"能用"到"耐用"的跨越
防腐钢板仓的材料选择,核心逻辑只有一条——让仓体材料在特定介质环境下的腐蚀速率控制在可接受范围内。这看似简单,实际操作中却需要综合考量介质成分、
浓度、温度、压力以及设计寿命等多重因素。
基材方面,目前化工行业常用的钢板材质主要包括Q235B、Q345R、304不锈钢、316L不锈钢以及双相不锈钢2205等。对于储存稀硫酸、盐酸等强酸性介质的场景,
普通碳钢即便加做防腐层也难以长期胜任,此时应优先考虑316L不锈钢或更高等级的合金材料。据《化工设备设计全书·腐蚀与防护》中的数据统计,316L在浓度低于20%的硫酸环境中,
年腐蚀速率可控制在0.1mm以内,远优于304不锈钢的表现。而对于储存液碱、纯碱等碱性物料的钢板仓,Q235B碳钢配合合理的防腐涂层即可满足需求,无需过度追求高合金材料,从而有效控制造价。
防腐涂层材料的选择同样关键。当前主流的防腐方案包括环氧煤沥青涂料、玻璃鳞片涂料、聚脲弹性体涂层以及橡胶衬里等。
其中,玻璃鳞片涂料因其独特的"迷宫效应"——片状玻璃鳞片在涂层中层层叠压,大幅延长了腐蚀介质的渗透路径——在化工防腐领域应用广泛。
中国腐蚀与防护学会的相关技术报告指出,优质玻璃鳞片涂层在中等腐蚀环境下的有效防护寿命可达8至12年。对于温度较高或介质渗透性极强的工况,
则建议采用橡胶衬里或聚脲喷涂方案,以获取更可靠的屏障效果。
此外,焊接材料的选择不容忽视。焊材必须与母材匹配,且耐腐蚀性能不低于母材。实际工程中,因焊材选用不当导致焊缝区域优先腐蚀的案例并不少见,
这一点在材料选型阶段就应予以充分重视。
二、制作工艺:细节决定仓体寿命
防腐钢板仓的制作工艺直接影响其结构完整性和防腐层的附着力。从下料、卷板、焊接到表面处理,每一道工序都有严格的技术要求。
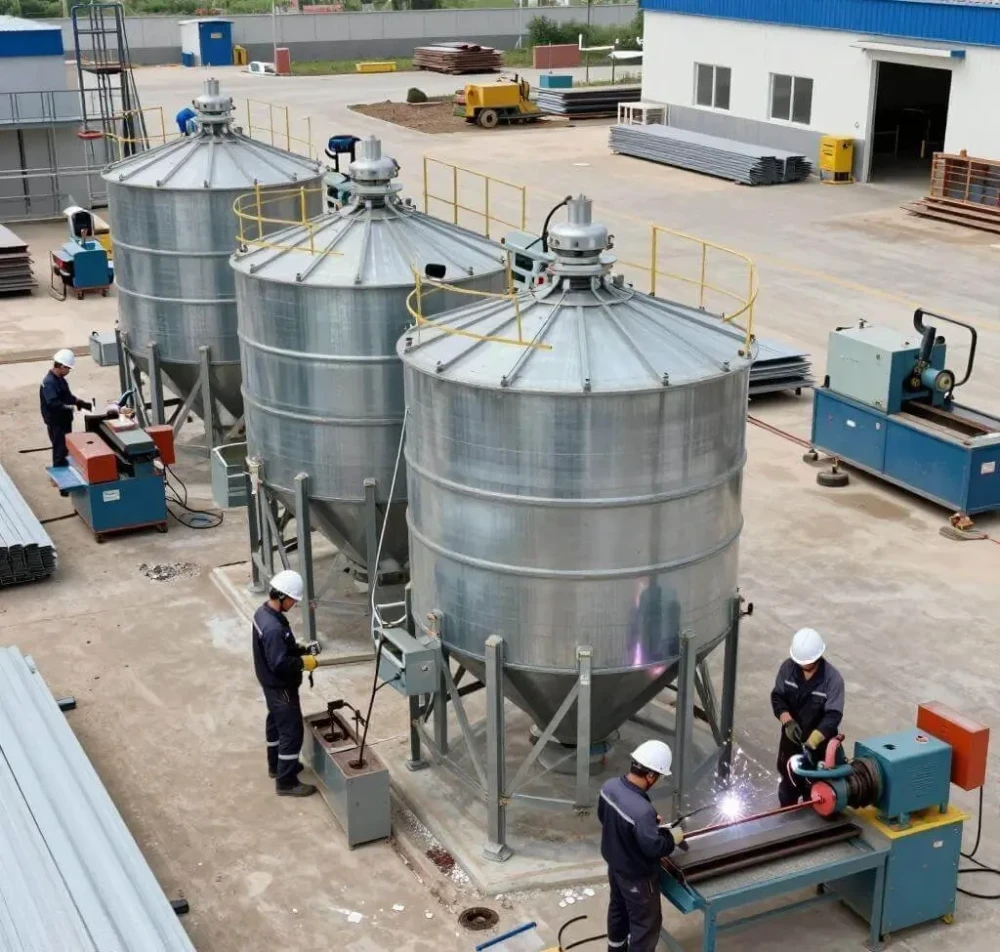
焊接工艺是制作环节的核心。化工用防腐钢板仓通常采用埋弧自动焊或气体保护焊,以减少人为因素对焊缝质量的影响。对于不锈钢仓体,必须严格控制层间温度,
避免敏化现象导致晶间腐蚀。焊后应进行100%外观检查,关键部位还需进行射线或超声波探伤,确保无裂纹、气孔、未熔合等缺陷。
表面处理是防腐涂装前不可省略的关键步骤。行业通行标准要求喷砂除锈达到Sa2.5级,即钢材表面应呈现均匀的金属光泽,无可见油脂、氧化皮及锈蚀产物。
粗糙度一般控制在40至75微米之间,以保证涂层与基材之间的机械咬合力。不少工程实践表明,防腐层早期失效的原因中,约有六成以上可追溯到表面处理不达标。
涂装施工时,环境温度和湿度必须满足涂料产品说明书的要求。通常要求基材表面温度高于露点温度3℃以上,相对湿度低于85%。每道涂层的干膜厚度应使用测厚仪逐点检测,
确保总膜厚达到设计值。
三、安装工艺:从图纸到实物的最后一步
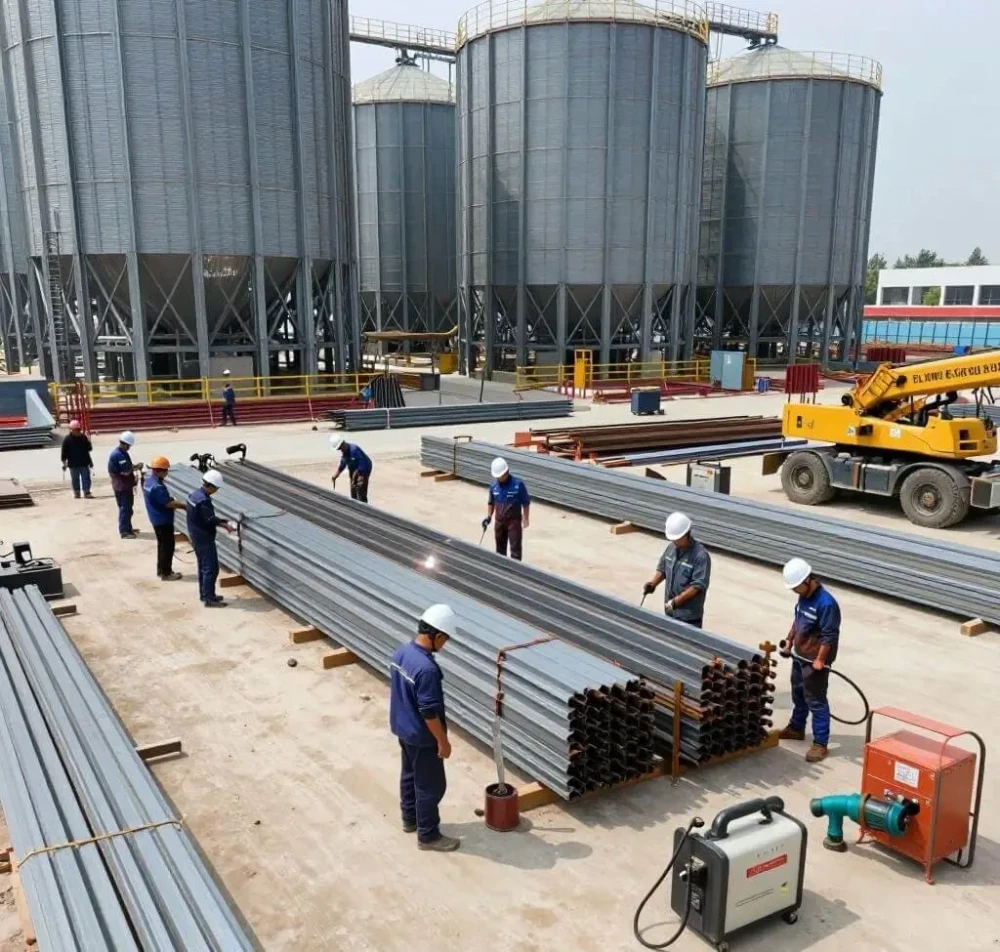
防腐钢板仓的安装工艺选择,需根据仓体容积、现场条件及工期要求综合确定。目前常见的安装方式有正装法、倒装法和螺旋咬口成型法三种。
正装法适用于大型钢板仓,从底部逐层向上拼装焊接,施工空间充裕,质量易于控制,但需要搭设脚手架,高空作业量较大。倒装法则从顶部开始逐层向下安装,
利用液压提升装置将已组装好的仓体整体提升,再在下方续接下一圈壁板,这种方式减少了高空作业,安全性较好,在中等容积钢板仓安装中应用较多。螺旋咬口成型法多用于薄壁钢板仓,
通过专用咬口设备将钢板连续卷制成型,施工速度快,但对板材厚度和仓体直径有一定限制。
安装过程中,基础验收、垂直度控制、焊缝质量以及防腐层保护是四个关键控制点。尤其是防腐层保护,吊装和组对过程中极易造成涂层磕碰损伤,必须在安装完成后进行全面的涂层修补和复检。
四、结语
化工行业防腐钢板仓的制作安装,绝非简单的"选块钢板、刷层漆"那么简单。它是一项涉及材料科学、焊接工程、表面处理和结构力学等多学科交叉的系统工程。
只有将材料选择与工艺选择紧密结合,充分考量实际工况条件,才能确保钢板仓在全生命周期内安全可靠地运行。随着新型耐蚀合金材料和智能涂装技术的不断发展,
防腐钢板仓的性能边界还将持续拓展,为化工行业的安全储存提供更为坚实的保障。
Copyright © 2025-2026 All Rights Reserved. 备案号:京ICP备20001349号-16
服务热线