全国咨询热线:
全国咨询热线:
大型钢板仓制造方法详解
大型钢板仓作为现代工业重要的散料储存设备,广泛应用于水泥、电力、冶金、粮食等行业。本文将详细介绍大型钢板仓的制造方法和技术要点。
一、制造前准备工作
1. 技术准备
审核设计图纸,确认结构尺寸、荷载要求
编制详细的制造工艺方案
准备相关的技术标准和规范文件
进行材料清单统计和采购计划制定
2. 材料准备
钢材:主要采用Q345B或Q420B高强度钢材,根据环境条件也可选用不锈钢或玻璃钢复合材料
连接件:高强螺栓、普通螺栓等紧固件
辅助材料:焊条、焊丝、油漆涂料等
密封材料:密封胶、橡胶密封条等
3. 设备与工具准备
切割设备:数控火焰切割机、等离子切割机
成型设备:卷板机、折弯机、压型机
焊接设备:埋弧焊机、CO2气体保护焊机
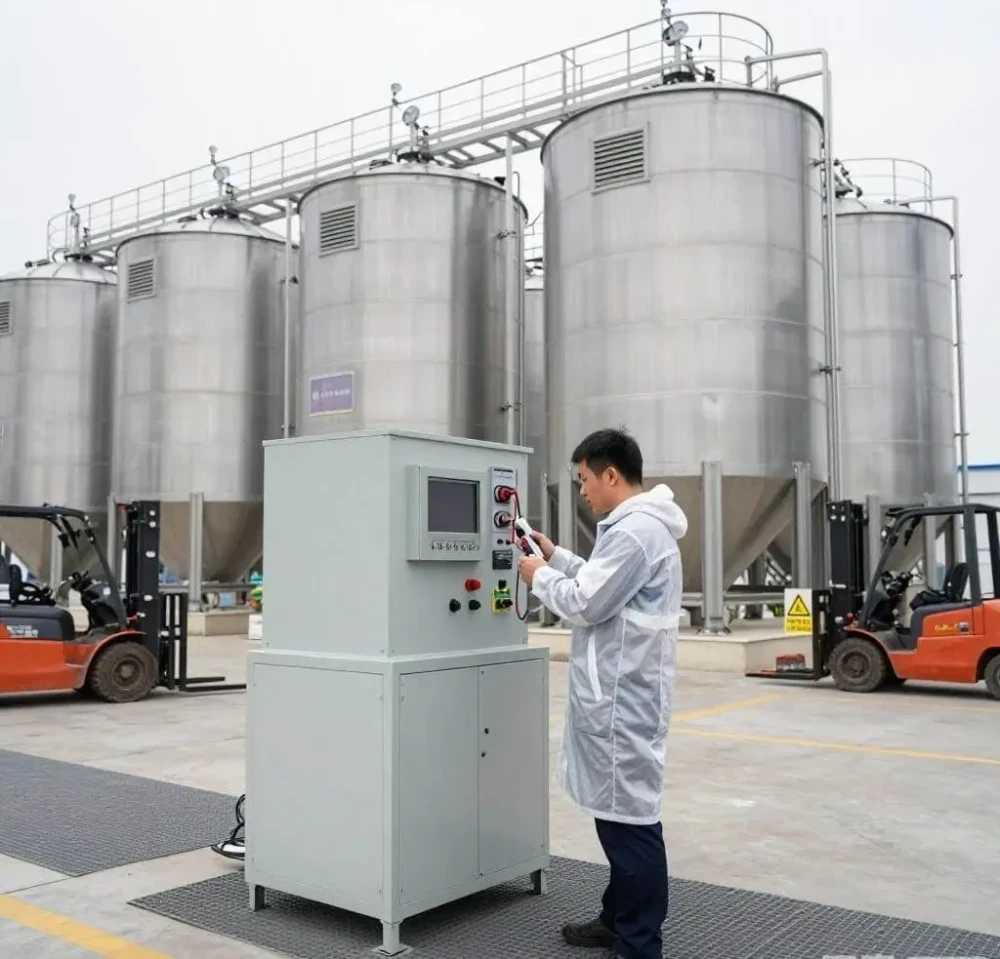
检测设备:超声波探伤仪、磁粉探伤仪等
二、仓体制作工艺流程
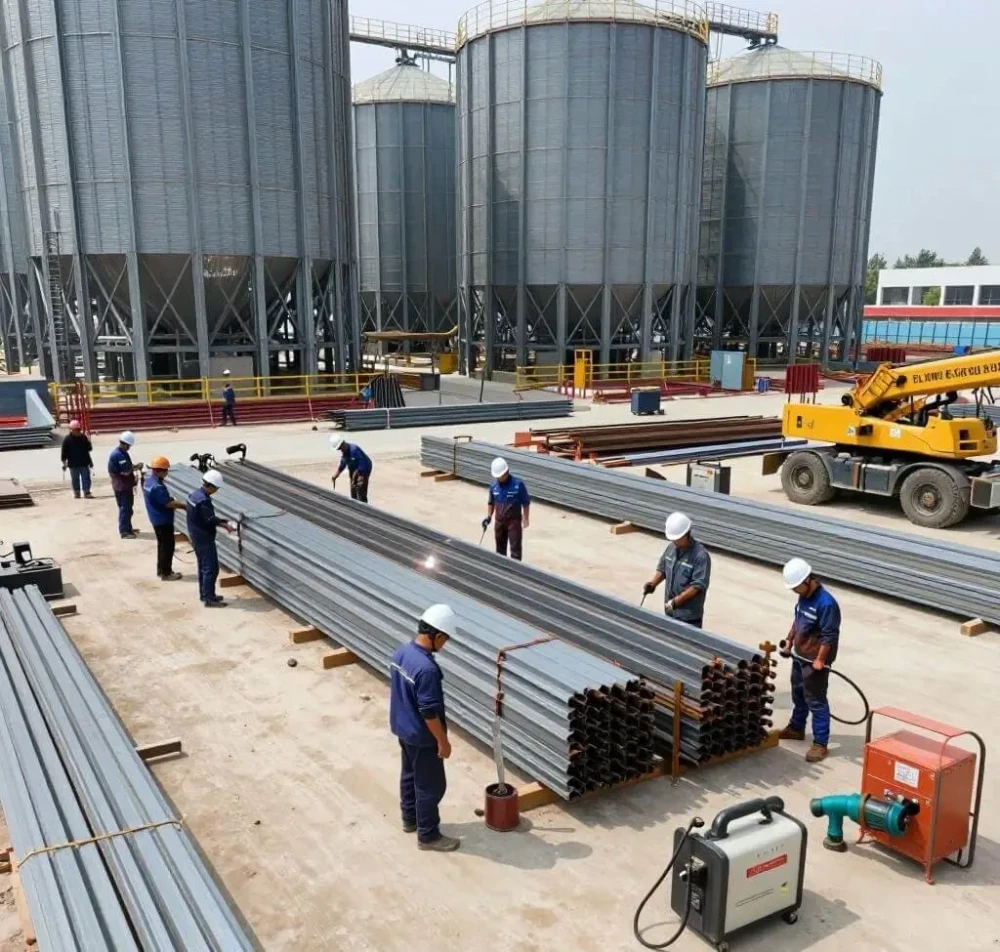
1. 下料工序
根据图纸要求进行钢板下料
使用数控切割保证尺寸精度
对切口进行打磨处理,去除毛刺和氧化皮
标注构件编号以便后续识别
2. 成型加工
仓壁板成型:使用卷板机将平板卷制成所需的弧形板
加强筋成型:采用冷弯或热弯工艺制作各类加强构件
仓顶结构成型:制作桁架、檩条等屋顶支撑结构
仓底结构成型:制作漏斗状锥体和支撑平台
3. 预拼装检验
按照分段进行预拼装验证几何尺寸
检验各部件配合精度
发现并修正制造误差
记录关键尺寸数据
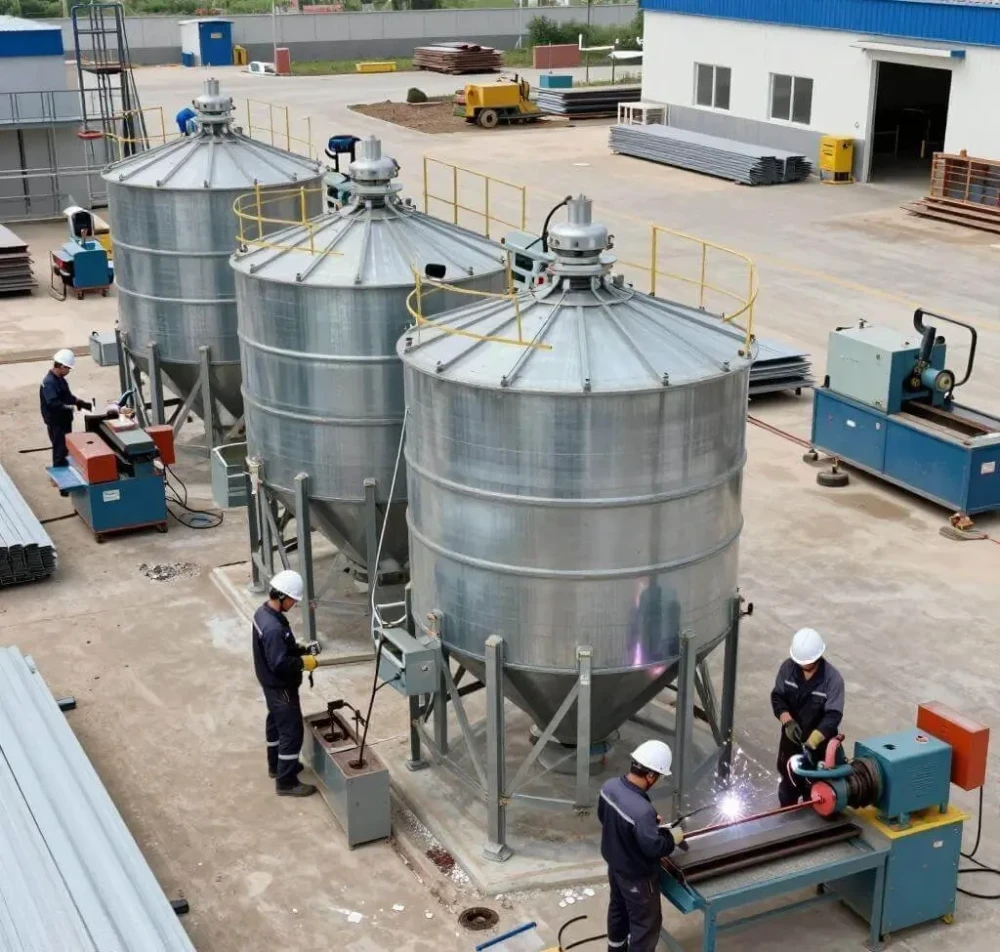
4. 焊接工艺
坡口加工:按焊接工艺要求制备坡口
定位焊:先进行定位固定,控制变形
正式焊接:
仓壁纵缝采用埋弧自动焊
环缝采用CO2气体保护焊
角焊缝采用手工电弧焊或半自动焊
焊后处理:清除焊渣,修磨焊缝表面
5. 质量检测
外观检查:检查焊缝表面质量
无损检测:
超声波探伤检测焊缝内部缺陷
磁粉探伤检测表面裂纹
射线探伤抽检重要焊缝
尺寸检验:测量直径、高度、圆度等关键尺寸
三、防腐处理工艺
1. 表面预处理
喷砂除锈达到Sa2.5级标准
清理表面油污、灰尘等杂质
控制表面粗糙度Ra≤25μm
2. 涂装施工
底漆涂装:环氧富锌底漆(≥60μm)
中间漆涂装:环氧云铁中间漆(≥100μm)
面漆涂装:聚氨酯面漆(≥40μm)
总干膜厚度≥200μm
3. 质量控制
涂层附着力≥5MPa
表面平整光滑,无针孔、气泡等缺陷
焊缝部位增加涂层厚度20-30%
节点部位密封良好,增加涂层层数
四、装配与出厂检验
1. 分段组装
按照运输条件将仓体分成若干段
每段进行整体尺寸检验
标注对接位置和方向标记
2. 配套设施安装
安装爬梯、护栏等附属设施
安装通风、除尘等工艺设备接口
安装电气、仪表管线支架
3. 出厂前检验
整体尺寸复核
焊缝质量最终确认
防腐涂层完整性检查
包装防护措施落实
五、制造质量控制要点
1. 材料质量控制
建立严格的材料进场检验制度
核查材质证明书和复验报告
分类存放,标识清楚
2. 工艺过程控制
严格执行工艺纪律
关键工序设立质量控制点
实行"三检制"(自检、互检、专检)
3. 最终质量验收
按照相关标准进行整体验收
提供完整的质量证明文件
建立产品质量档案
六、技术创新与发展
1. 数字化制造
应用BIM技术进行三维建模
采用数控设备提高制造精度
实施MES系统进行过程管控
2. 新材料应用
高强度钢材减重增效
不锈钢复合板提升耐腐蚀性
新型防腐涂料延长使用寿命
3. 智能化制造
焊接机器人提高效率和一致性
自动喷涂设备保证涂层质量
在线检测技术实现实时监控
大型钢板仓制造是一项复杂的系统工程,涉及材料科学、结构力学、焊接技术、防腐工程等多个专业领域。
通过严格的工艺控制、先进的制造设备和完善的质量管理体系,可以确保钢板仓产品的高质量和长期稳定运行。
随着智能制造技术的发展,钢板仓制造业正朝着更加高效、精准、智能的方向发展,为各行各业提供更优质的仓储解决方案。
Copyright © 2025-2026 All Rights Reserved. 备案号:京ICP备20001349号-16
服务热线