全国咨询热线:
全国咨询热线:
化工专用钢板仓制作方案及成本对比:安全、高效与经济性的平衡之道
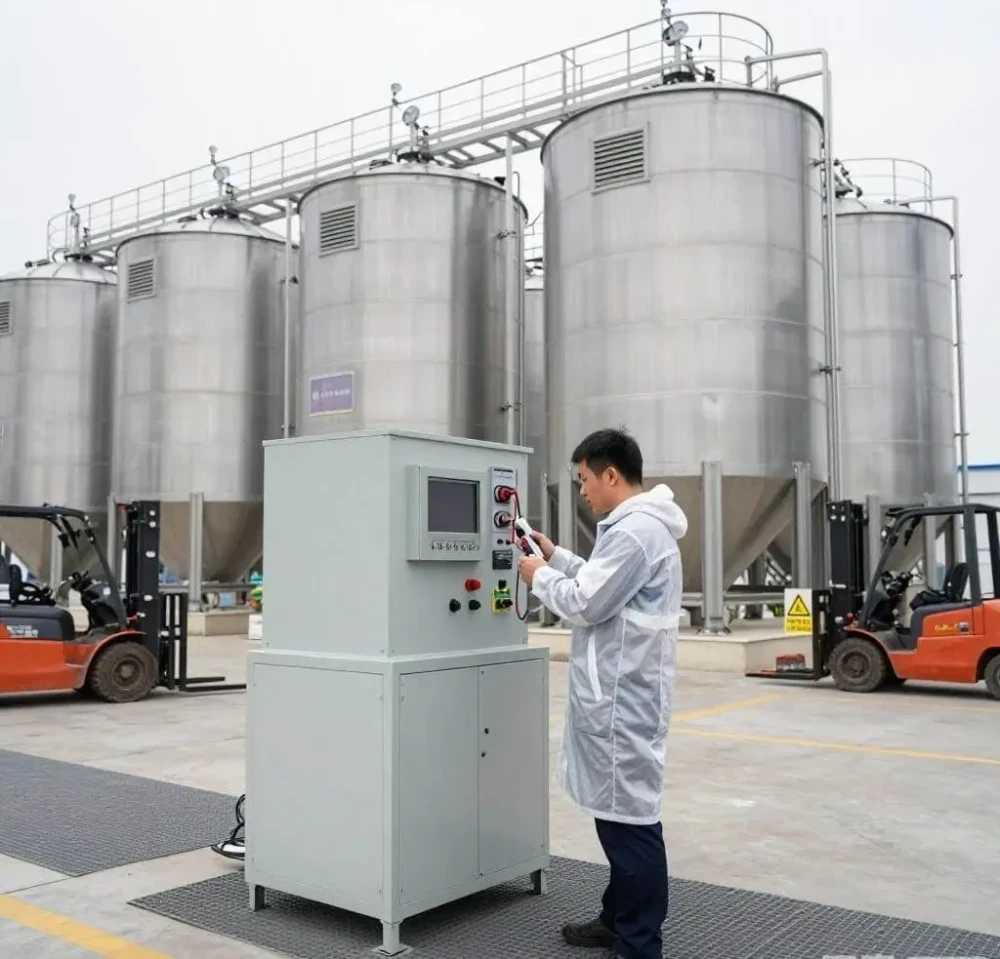
在现代化工生产体系中,原料与成品的存储环节至关重要。作为关键基础设施之一,化工专用钢板仓因其结构强度高、
密封性能好、占地面积小等优势,正逐步替代传统混凝土仓和简易储罐,成为行业主流选择。然而,面对复杂的化学介质、
严苛的安全规范以及不断攀升的建设成本,如何科学制定化工专用钢板仓制作方案,并在满足工艺要求的前提下实现成本优化,
成为企业决策者亟需解决的核心问题。本文将从设计选型、材料工艺、安全标准及全生命周期成本等多个维度,
系统分析不同钢板仓制作方案的优劣,并提供具有实操价值的成本对比参考。
一、化工场景的特殊性:为何普通钢板仓“水土不服”?
化工行业存储的物料往往具有腐蚀性、易燃易爆性或毒性,例如硫酸、液碱、化肥颗粒、PVC粉料等。
普通粮食或水泥用钢板仓在这些环境中极易发生锈蚀、应力开裂甚至泄漏事故。据中国化学品安全协会2023年发布的
《化工储运设施事故分析报告》显示,近五年因仓储设备选型不当导致的泄漏事件占比高达34%。
因此,化工专用钢板仓必须在设计之初就融入“本质安全”理念。
这决定了其制作方案需重点考虑三大要素:
材质耐腐蚀性:根据存储介质pH值、氯离子含量等参数,选用304/316L不锈钢、双相钢或内衬防腐涂层(如环氧玻璃鳞片);
密封与防爆设计:配备氮封系统、泄爆阀、气体检测仪,防止可燃气体积聚;
结构抗疲劳性:针对粉体物料的流动性冲击或液体静压,优化仓壁加劲肋布局,避免局部变形。
二、主流制作方案解析:焊接式 vs 装配式
目前市场上主要有两类化工专用钢板仓制作方案:焊接式钢板仓与装配式钢板仓。二者在工艺、工期、成本上差异显著。
(1)焊接式钢板仓:高性能但高投入
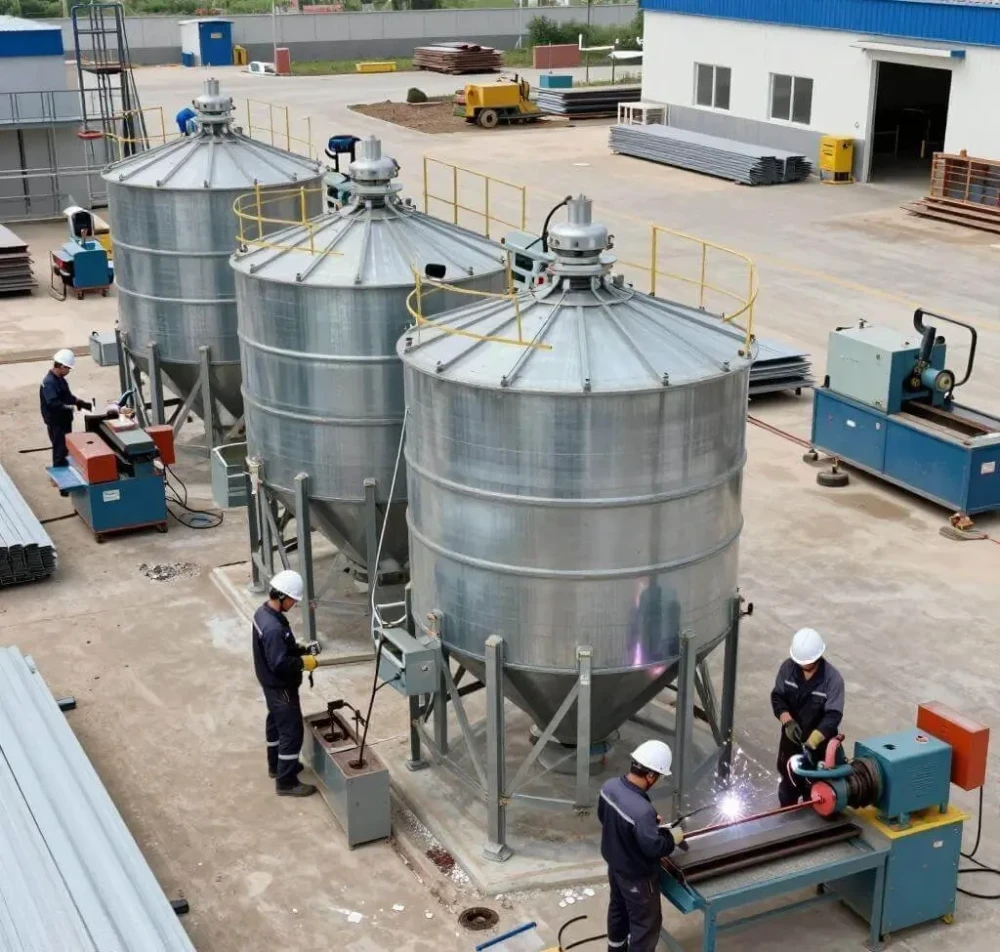
采用现场全焊或工厂预制+现场环缝焊接工艺,仓体整体性极佳,气密性可达0.5Pa/h以下,适用于高压、高危介质存储。其优势在于:
无螺栓连接缝隙,杜绝渗漏风险;
可定制超大直径(>30m)和超高高度(>40m);
抗风抗震性能优异,适合沿海或地震带区域。
但缺点同样突出:施工周期长(通常3–6个月),对焊工资质和无损检测要求极高,且一旦建成难以搬迁。
某华东化工园区新建的5000m³液碱储仓项目显示,焊接式钢板仓制作成本约在8500–12000元/吨存储量。
(2)装配式钢板仓:灵活经济但有局限
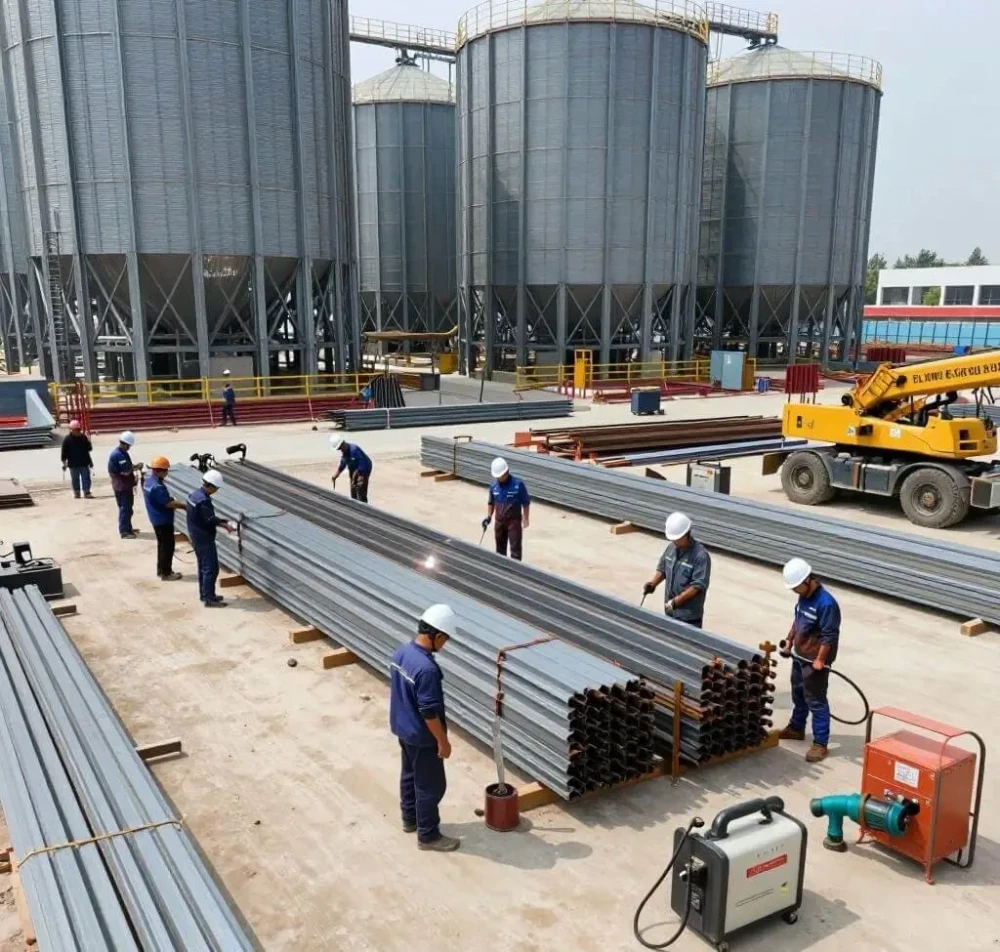
通过高强度螺栓将预制波纹板在现场组装而成,最大特点是“快装快拆”。其优势包括:
工期缩短50%以上,2000m³仓体15天内可完工;
工厂标准化生产,质量稳定;
初期投资低,适合临时存储或分期扩建需求。
然而,其密封性依赖橡胶垫片和密封胶,长期使用存在老化失效风险;且直径通常不超过25m,难以满足大型化工装置配套需求。
据《化工设备与管道》期刊数据,装配式钢板仓制作成本约为5000–7500元/吨,较焊接式低30%–40%。
三、全生命周期成本对比:不能只看“买价”
许多企业在选型时仅关注初始建造费用,却忽视了运维、检修、折旧等隐性成本。以一座3000m³硫酸储仓为例进行成本对比:
成本项 焊接式(316L不锈钢) 装配式(碳钢+内衬)
初始建造成本 2800万元 1900万元
年维护费用(防腐/检漏) 45万元 80万元
预计使用寿命 25年 12年
残值率 20% 5%
25年总拥有成本 ≈3600万元 ≈4800万元
注:数据基于2024年华东地区市场调研,含10%资金成本折现
可见,尽管装配式钢板仓初期投入较低,但因寿命短、维护频繁,在长期运营中反而更昂贵。而焊接式钢板仓凭借耐用性和低故障率,
实现了更低的全生命周期成本。
四、优化建议:如何制定高性价比制作方案?
结合行业实践,我们提出三点策略:
分级选材:对非直接接触介质的外壁采用Q345B碳钢+重防腐涂层,内壁使用不锈钢或特种合金,平衡性能与成本;
模块化设计:在保证安全前提下,将大型仓体分解为标准模块,工厂预制后现场拼装,兼顾焊接仓的密封性与装配仓的工期优势;
引入智能监测:集成应力传感器、腐蚀探针和AI预警系统,延长检修周期,降低运维支出。
正如中国工程院院士陈建峰所言:“化工装备的本质安全,始于设计,成于细节。”一套优秀的化工专用钢板仓制作方案,
绝非简单的价格比拼,而是对工艺适配性、风险可控性与经济可持续性的综合权衡。
在“双碳”目标与安全生产双重约束下,化工企业对仓储设施的要求已从“能用”转向“好用、耐用、智用”。
通过科学对比不同钢板仓制作方案的技术特性与成本结构,企业可避免“低价陷阱”,选择真正契合自身工艺路线与战略发展的存储解决方案。
未来,随着新材料(如石墨烯涂层)、新工艺(如激光焊接)的应用,化工专用钢板仓将在安全性与经济性之间找到更优的平衡点,为行业高质量发展筑牢基石。
Copyright © 2025-2026 All Rights Reserved. 备案号:京ICP备20001349号-16
服务热线