全国咨询热线:
全国咨询热线:
钢板仓仓壁螺栓连接与焊接哪种更牢固?——从结构安全、施工效率到长期维护的全面解析
在粮食、水泥、饲料、粉煤灰等散料储存领域,钢板仓因其占地小、建设快、成本优等优势,已成为现代仓储系统的主流选择。
然而,在钢板仓的制作安装过程中,一个关键问题始终困扰着工程决策者:仓壁连接方式究竟该选螺栓连接还是焊接?哪种更牢固、更可靠?
表面上看,这是一个技术细节问题;实际上,它直接关系到仓体结构安全、使用寿命、维护成本乃至整体项目的经济性。本文将从力学性能、
施工工艺、环境适应性、规范标准及实际案例出发,系统对比钢板仓仓壁螺栓连接与焊接的优劣,帮助用户做出科学、理性的选择。
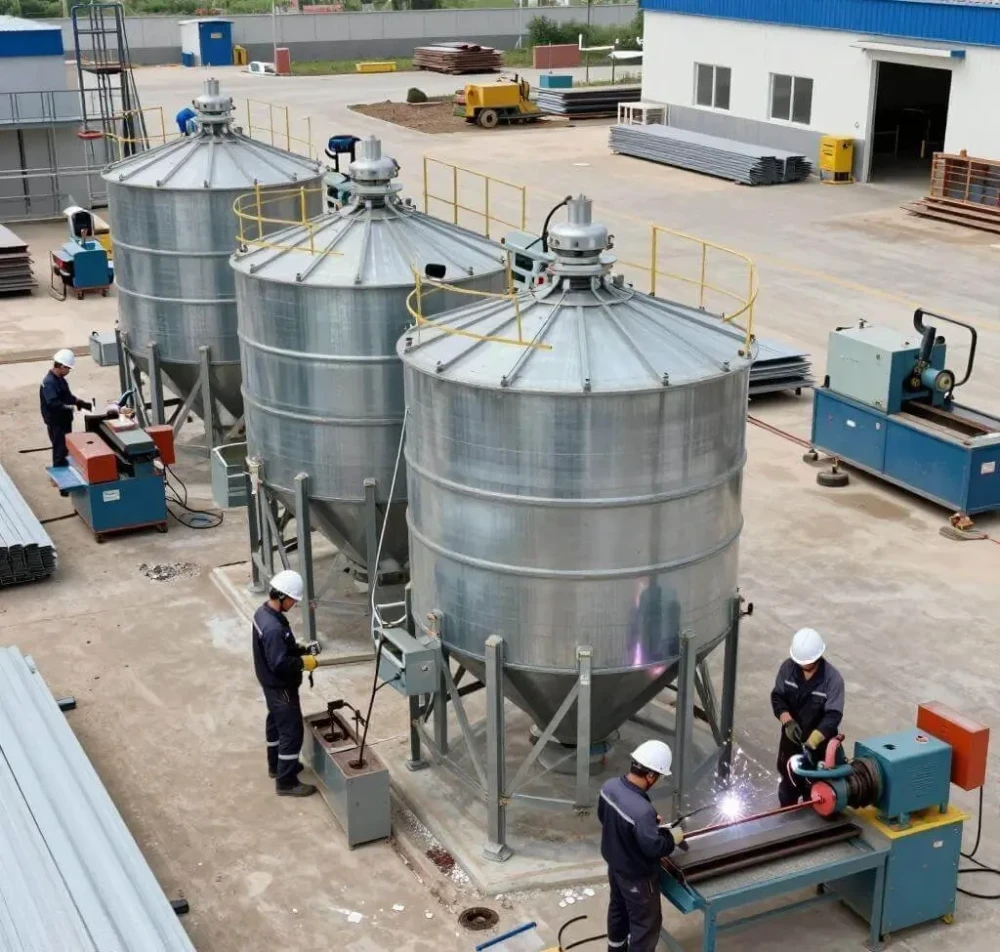
一、焊接连接:整体性强,但隐忧不容忽视
焊接是将钢板通过高温熔融实现冶金结合,形成连续、无缝的整体结构。从理论强度角度看,焊接接头在理想条件下可达到母材强度的90%以上,
甚至接近100%。《钢结构设计标准》(GB 50017-2017)明确指出,对接焊缝在受拉状态下可视为等强连接。
优势明显:
整体刚度高:无连接缝隙,仓体受压时应力分布均匀;
气密性好:适用于对密封要求高的粮仓、化工原料仓;
外观整洁:表面平滑,便于内壁清理和物料流动。
然而,“理想条件”往往难以在施工现场完全实现。焊接质量高度依赖焊工技术水平、环境温湿度、预热与后热处理等。
据中国钢结构协会2022年发布的《焊接缺陷统计报告》,现场焊接中气孔、夹渣、未熔合等缺陷发生率高达15%~20%,尤其在高空或冬季作业时更为突出。
更严重的是,焊接残余应力和热影响区脆化可能成为结构疲劳裂纹的起点。在反复荷载(如风振、物料冲击)作用下,焊缝区域易产生微裂纹,
进而扩展导致失效。某北方粮库曾因焊接仓体在低温环境下出现环向裂纹,被迫停用检修,损失惨重。
二、螺栓连接:看似“拼装”,实则稳健可靠
螺栓连接通过高强度螺栓将预制钢板片紧固,形成装配式结构。传统观念认为“有缝即弱”,但现代工程技术已彻底颠覆这一认知。
首先,高强度螺栓(如10.9级或12.9级)的抗剪与抗拉性能极为优异。根据《钢结构高强度螺栓连接技术规程》(JGJ 82-2011),
摩擦型高强度螺栓依靠板件间摩擦力传力,其承载力稳定且可预测。更重要的是,螺栓连接属于“冗余设计”——即使个别螺栓松动或失效,
荷载可自动重分布至邻近螺栓,避免灾难性破坏。
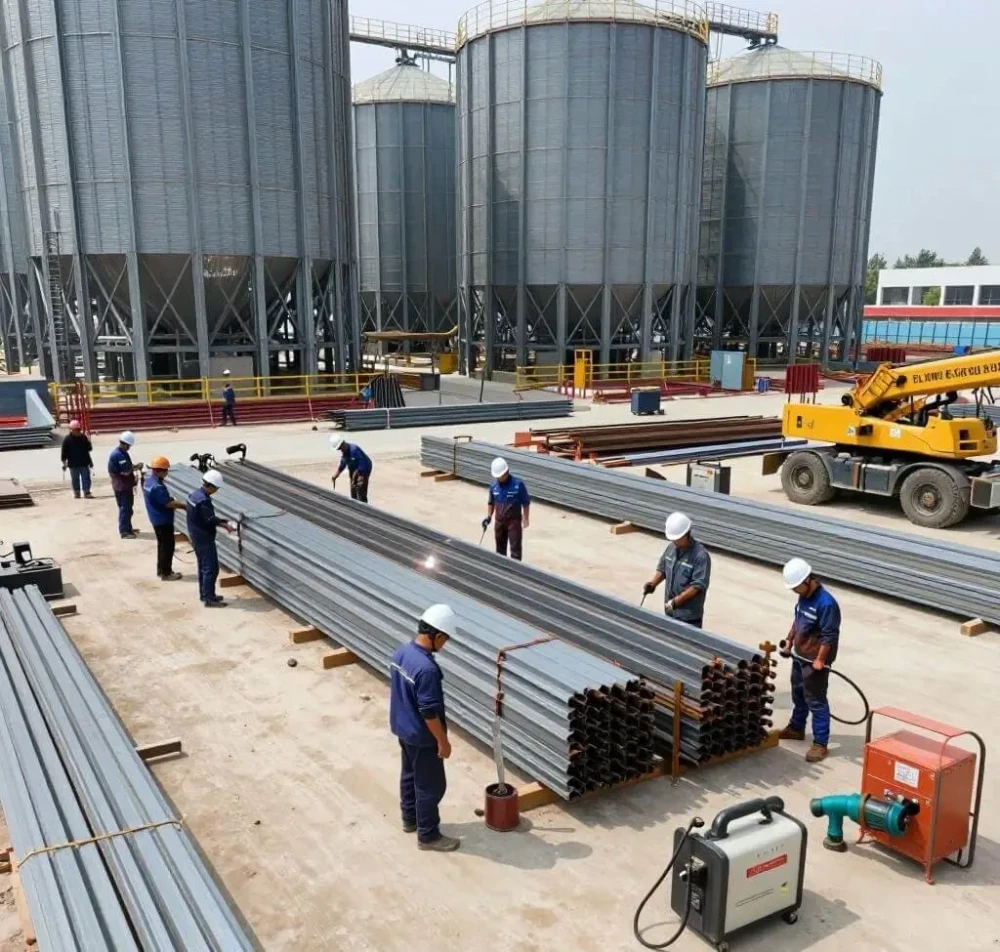
其次,工厂预制+现场装配的模式极大提升了质量可控性。钢板在车间内完成冲孔、镀锌、预组装,精度远高于现场焊接。安装时只需按图拧紧螺栓,
无需明火作业,杜绝了火灾隐患和焊接变形风险,特别适合在既有厂房或居民区附近施工。
三、关键对比:牢固≠单一指标,需综合评判
“哪种更牢固?”不能仅看极限强度,而应从结构安全性、耐久性、可检性与可维护性多维度评估:
对比维度 焊接连接 螺栓连接
初始强度 高(理论等强) 高(设计冗余)
质量稳定性 依赖现场条件,波动大 工厂预制,一致性高
缺陷可检性 内部缺陷难发现,需探伤 外观可见,松动易排查
维修便捷性 补焊困难,易引发新热应力 更换螺栓或板片快速高效
环境适应性 低温易脆裂,潮湿影响焊接质量 不受温湿限制,适用范围广
施工周期 较长(含焊缝检测、防腐修补) 缩短30%~50%,适合抢工期
由此可见,螺栓连接在“全生命周期可靠性”上更具优势。尤其对于中小型钢板仓(直径≤20米)、频繁清仓或地处高寒、高湿地区的项目,
螺栓方案往往是更稳妥的选择。
四、行业趋势:装配式、绿色化推动螺栓连接普及
随着国家“双碳”战略推进和智能建造发展,《“十四五”建筑业发展规划》明确提出推广装配式钢结构建筑。钢板仓作为典型预制构件产品,
正加速向标准化设计、工厂化生产、装配化施工转型。
螺栓连接天然契合这一趋势:
减少现场焊接烟尘与能耗,符合绿色施工要求;
模块化设计便于运输与异地重建;
数字化预拼装(BIM技术)确保安装零误差。
反观焊接,虽在超大型仓(如万吨级水泥仓)中仍有应用,但其高技能依赖、高安全风险、高后期维护成本,正使其市场份额逐年缩减。
牢固的本质是“可靠”,而非“无缝”
回到最初的问题:钢板仓仓壁螺栓连接与焊接哪种更牢固?
答案并非绝对,但趋势已然清晰——在绝大多数应用场景下,高质量的螺栓连接不仅不逊于焊接,反而在结构可靠性、施工效率和长期维护方面表现更优。
真正的“牢固”,不是一时的强度峰值,而是数十年如一日的安全运行。
因此,项目方在选型时,应摒弃“焊接更结实”的刻板印象,转而关注供应商的工艺标准、螺栓等级、镀锌层厚度及安装规范。唯有如此,
才能为您的钢板仓储系统筑牢安全根基,守护每一粒粮食、每一吨物料的价值。
Copyright © 2025-2026 All Rights Reserved. 备案号:京ICP备20001349号-16
服务热线