全国咨询热线:
全国咨询热线:
水泥粉煤灰钢板仓制作安装工艺流程解析
在现代建材工业中,散装物料的仓储问题一直是制约生产效率的关键环节。水泥、粉煤灰等粉体材料具有易受潮、易扬尘、流动性差等特点,
传统砖混结构仓库已难以满足大规模、高效率的存储需求。在此背景下,水泥粉煤灰钢板仓凭借其密封性好、施工周期短、占地面积小等优势,
逐渐成为行业主流选择。而一套科学规范的水泥粉煤灰钢板仓制作安装工艺流程,则是确保仓体安全运行和长期服役的根本保障。
一、前期设计与材料准备
任何工程的质量都始于设计阶段。钢板仓的设计需综合考虑存储物料的特性、仓容需求、场地地质条件以及当地风荷载、雪荷载等环境因素。
根据《钢板筒仓技术规范》(GB 50322)的相关要求,设计人员应通过有限元分析对仓壁应力分布进行验算,确定合理的仓径与仓高比,
通常粉煤灰仓的高径比控制在1.5:1至2:1之间较为适宜。
材料选用方面,仓壁板多采用Q235B或Q345B低合金结构钢板,厚度根据仓体高度和受力情况逐段递增,底部壁厚一般为顶部壁厚的1.5至2倍。
所有板材进场前须提供材质证明书,并按批次进行力学性能复检,杜绝不合格材料流入加工环节。
二、仓体制作工艺
水泥粉煤灰钢板仓制作安装工艺流程中,仓体制作是核心环节。目前主流工艺分为螺旋咬口式和焊接式两种。螺旋咬口式适用于中小型仓体,
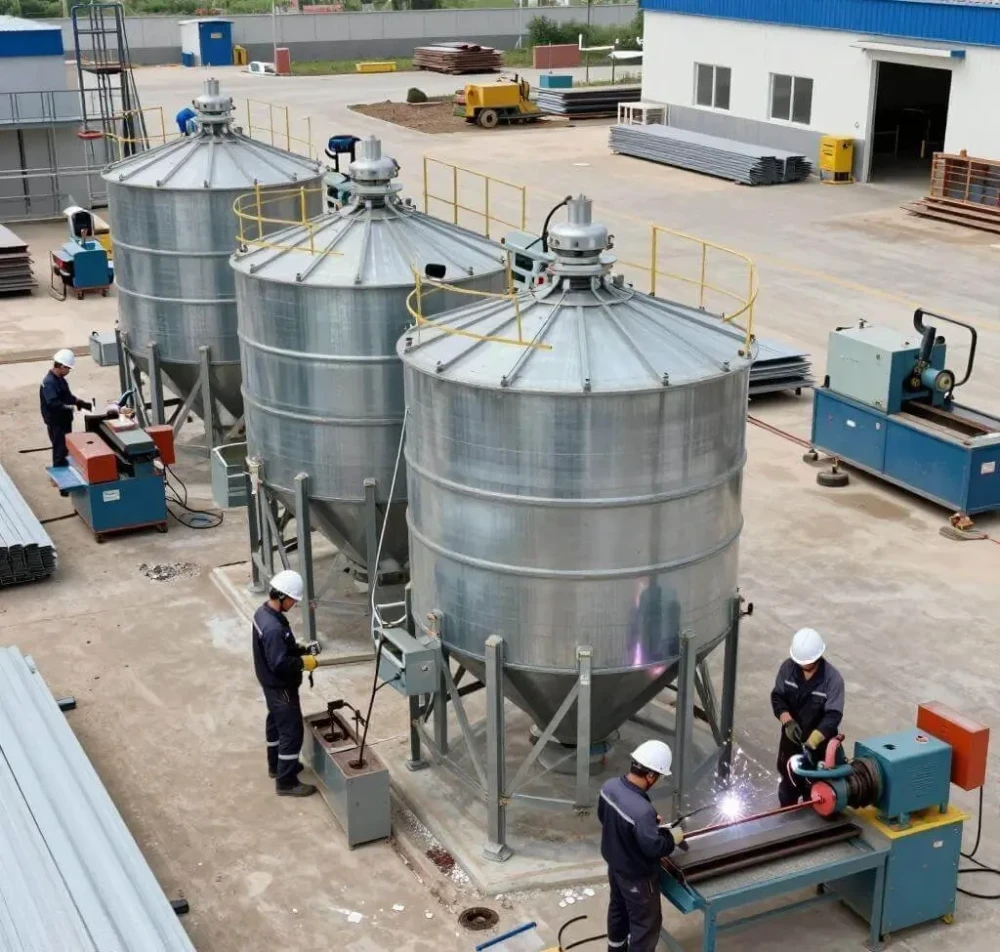
通过专用设备将钢板连续卷制、咬合成型,仓壁形成连续螺旋筋,整体刚度高;焊接式则适用于大直径、高仓容的工程,采用分片预制、现场拼装焊接的方式。
在车间预制阶段,钢板经剪板机下料后,通过卷板机滚压成型为弧形板片。弧形板的曲率精度直接影响后续拼装质量,一般要求弧度偏差不超过±2mm。
板片边缘需进行坡口加工,常用V形或X形坡口,以保证焊缝的熔透深度。焊接工艺多采用CO₂气体保护焊或埋弧自动焊,焊缝质量须达到二级以上标准,
关键部位还需进行超声波探伤检测。
防腐处理同样不可忽视。仓体内壁通常喷涂环氧富锌底漆加聚氨酯面漆,总干膜厚度不低于120μm;外壁则根据使用环境选择热镀锌或涂装防腐体系,以抵御大气腐蚀。
三、现场安装流程
安装阶段是水泥粉煤灰钢板仓制作安装工艺流程中技术难度最集中的部分。首先进行基础施工,一般采用钢筋混凝土环形基础或筏板基础,
基础顶面预埋件的位置偏差应控制在±3mm以内,这是保证仓体垂直度的前提。
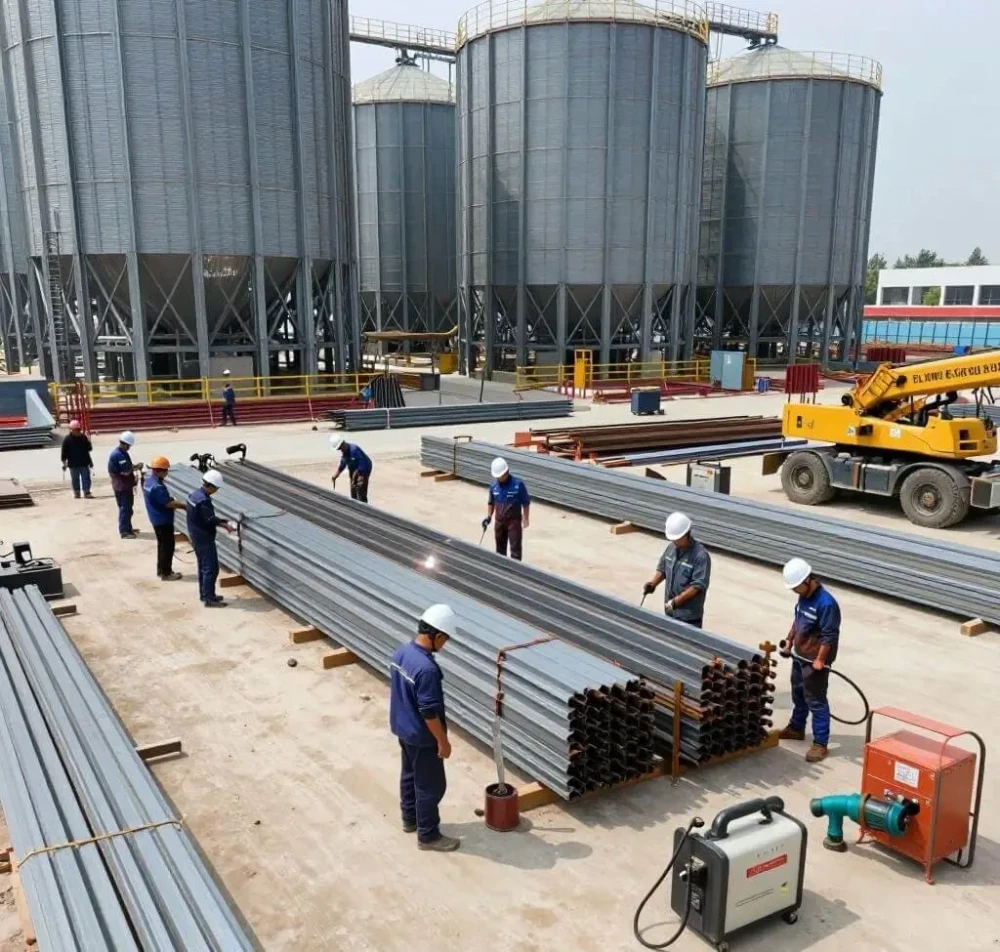
仓体组装遵循"由下至上、逐层对接"的原则。以焊接式钢板仓为例,先吊装底层壁板并临时固定,利用经纬仪校正垂直度后施焊环向焊缝,再依次向上逐层拼装。
每层壁板安装完毕后,均需复测圆度、垂直度和标高,累积偏差不得超过规范允许值。对于螺旋咬口式仓体,则由专用成型机在现场连续卷制,一次成型,施工效率显著提高。
仓顶结构通常采用锥形或穹顶形式,安装时先架设中心支撑立柱,再对称吊装顶板,避免偏心荷载导致仓体倾斜。仓顶需设置人孔、呼吸阀、料位计接口及除尘管道预留口等附属构件。
四、附属系统与调试验收
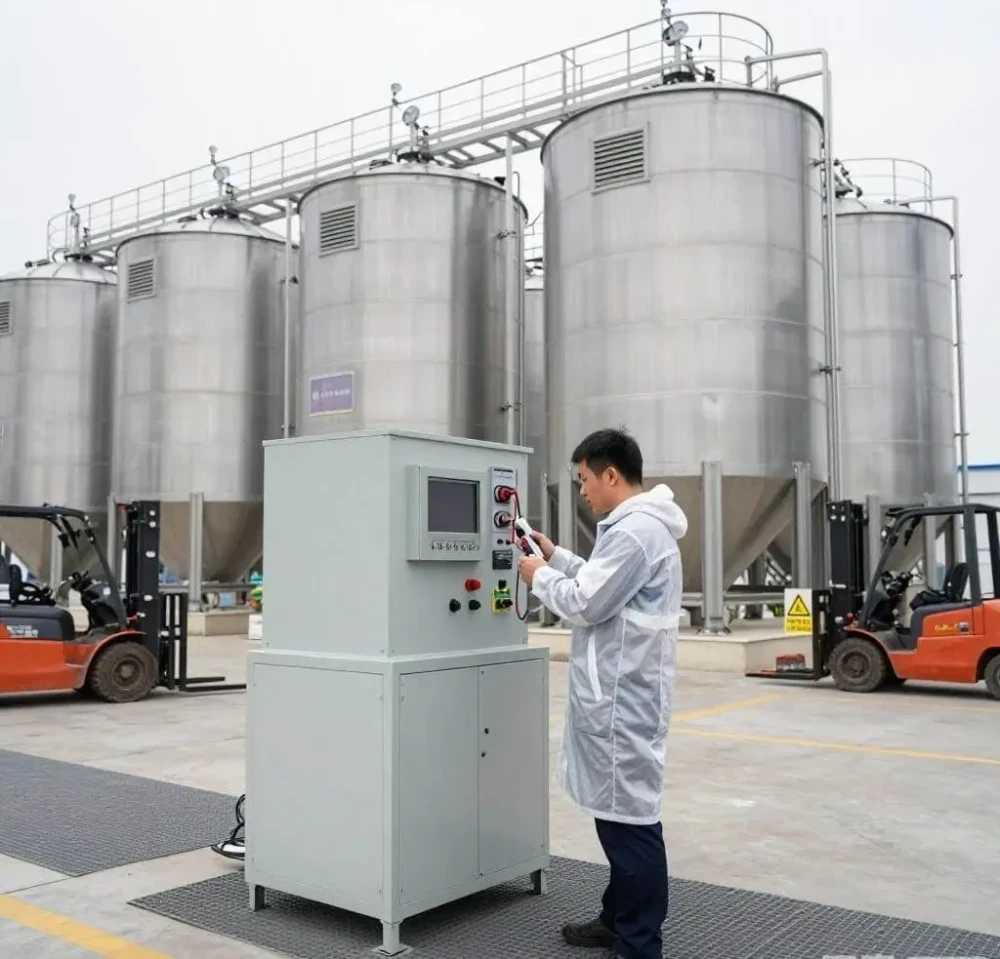
仓体安装完成后,还需配套进出料系统、通风系统和计量控制系统。粉煤灰仓底部一般配置流化装置或螺旋输送机,利用压缩空气使物料流态化后顺利排出。
进料系统则多采用气力输送或斗式提升机,进料口应设置耐磨衬板以延长使用寿命。
调试验收阶段,需进行空载试运行和满载试验。重点检查仓体有无异常变形、焊缝有无渗漏、各阀门动作是否灵活可靠。按照行业惯例,满载静置72小时后观测基础沉降量,
不均匀沉降应小于基础直径的1/500,方可判定为合格。
五、结语
从设计选型到制作加工,从现场安装到调试验收,水泥粉煤灰钢板仓制作安装工艺流程环环相扣,任何一个环节的疏忽都可能埋下安全隐患。随着智能化建造技术的推进,
BIM建模、自动化焊接机器人、在线监测系统等新技术正逐步融入这一传统工艺,推动钢板仓工程向更高精度、更长寿命的方向发展。对于从业企业而言,唯有严格遵循规范、
精益求精,才能在激烈的市场竞争中赢得信赖。
Copyright © 2025-2026 All Rights Reserved. 备案号:京ICP备20001349号-16
服务热线